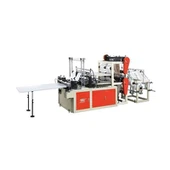
ポリエチレンはソフトパッケージで最も一般的な素材です。しかし、すべてのポリエチレンが同じというわけではありません。そしてそれを処理する機械も異なります。高-密度ポリエチレン(HDPE)と低密度ポリエチレン(LDPE)は化学的に関連しています。しかし、加工となると、それらは異なる動作をします。袋の製造に使用される機械は、これらの異なる熱要件、フィルムの構造、最終製品の要件を反映しています。機器を探している包装エンジニア、工場管理者、調達チームにとって、適切な投資を行うためには、HDPEとLDPEの何が違うのか、そしてその理由を正確に理解することが重要です。
物質的な違い: それが機械設計の原動力となる理由
機械を見る前に、材質の違いを明確にする必要があります。マシンタイプ間のすべての機械的違いは、ポリマーの物理的特性に起因します。
HDPE (密度 0.941 ~ 0.965 g/cm3 の高密度ポリエチレン) は、側枝がほとんどない線状ポリマーです。この緻密な分子構造により、次のような特性が得られます。
- 厚さの割に高い引張強度
- より高い融点 (約 130 ~ 135 度)
- 同等の厚さでより硬いフィルム
- 狭いヒートシールウィンドウ-
- 半透明から不透明な外観
- 湿気や化学薬品に対する優れた耐性
低密度ポリエチレン (LDPE、密度 0.910 ~ 0.940 g/cm3) は高圧法で製造されます。-これにより、多数の連鎖分岐が発生しました。
この構造により次のような結果が得られます。
- 同じ厚さの場合、引張強度が低くなります (そのため、同じ荷重に対してより厚いフィルムが必要です)
- より低い融点 (約 105 ~ 115 度)
- より柔らかく、より柔軟なフィルム
- ヒートシールの温度範囲が広い
- よりクリアで光沢のある外観
- 破断前の高い伸び
これらの違いは重要です。これらは、シール温度、冷却要件、膜の取り扱い、切断力、およびマシンバッグ生産ライン全体の設計を設定します。
マシンの主な違い: 技術的な比較
1. シーリングシステム: 温度と滞留時間
それが 2 つのマシンの根本的な違いです。
HDPE バッグのシール温度は 140 度から 200 度 C に保つ必要があります。これはフィルムの厚さとライン速度によって異なります。 HDPE のシール ウィンドウは狭く、通常は弱いシールと焦げたフィルムの間に± 5 ℃ あります。これには、シールの幅全体にわたって非常に均一な熱が必要です。温度が不均一であると、冷たい場所ではシールが弱くなり、暖かい場所では焼き付く可能性があります。このため、HDPE シーリング バーには通常次のような特徴があります。
- -複数の個別に制御された加熱ゾーンを備えた高密度カートリッジ ヒーター
- 熱電対を白金測温抵抗体 (Pt100 または Pt1000) に置き換えて精度を向上させます。
- 過熱を防ぐための短い滞留時間 (HDPE の結晶化が速いため)
- LDPE 機械のシール温度範囲は 100 ~ 150 度です。その範囲は広い(+ -10 -15度)。これにより、加熱システムの領域が簡素化され、加熱時間が長くなり、シールへの熱応力が軽減されます。
2. 冷却システム
HDPE は、LDPE よりも冷却時に速く硬化します。ただし、シール後は、シールの形状を維持し、フィルムの曲がりを防ぐために、冷却を制御する必要があります。 HDPE 袋詰め機には通常、次のような特徴があります。
- シーリングステーションの直後に必須の空冷ロッドを設置する
- 高速マシンでは、水冷プレッシャーバーが密閉された領域を同時に冷却して平らにすることができます。{0}{1}
- コンベアベルトの動きが速くなり、シール領域から熱が奪われます。
LDPE マシンは、単純な空冷システムまたは軽量の強制空気システムに使用できます。柔らかいフィルムなので、シール後の熱にも形状を変えることなく対応できます。
3. フィルム送りとテンション制御
高密度ポリエチレン(HDPE フィルムは硬くて薄い(小売袋は通常 10 -25 ミクロン)です。低密度ポリエチレンよりもフィーダーの張力に敏感です。張力が大きすぎると、フィルムが伸びたり裂けたりする可能性があります。張力が小さすぎると、トラッキングの問題や位置合わせエラーが発生します。HDPE 袋の処理は次のとおりです。-
- スプリングまたはエアコン付きテンション アームを備えたダンシング ロール システム。{0}}フィルムロール径をリアルタイムに調整できます。
- ブレーキシステムの正確な巻き戻しブレーキシステム (サーボドライブまたはヒステリシスブレーキ制御)。これらは、LDPE で一般的に機能する単純な摩擦ブレーキよりも優れています。
- EPC(エッジポジションコントロール)システム。光学センサーまたは超音波センサーを使用して、高速でフィルムを±0.5 mm以内に保ちます。
LDPE フィルムはより柔らかく、通常は厚い (20 -100 ミクロン)。神経質な変化に対してより耐性があります。標準のスプリング ダンサー ロールと摩擦ブレーキは、ほとんどのLDPE アプリケーションで適切に機能します。
4. 切断機構
切断機は素材ごとに動作が異なります。
HDPE フィルムは、ホットワイヤーまたはホットナイフ システムできれいに切断されます。ワイヤーはフィルム内ですぐに溶けます。また、次の袋の底部と前面にシールされた端を残します。この組み合わせによるシール動作は、T シャツ バッグの製造において一般的です。-主にHDPEに使用されます。
通常、LDPE フィルムはコールドブレード システム(剪断または粉砕)を使用して切断されます。{0}これは特に平らなバッグや底のバッグに当てはまります。熱線を使用してLDPEを切断することはできますが、刃先に破片のようなワイヤーが残ることがよくあります。-これは、低密度ポリエチレンが高温でより多く流動し、粘着性があるために起こります。
その違いは絶対的なものではありません。どちらの方法にも機械が必要です。ただし、切断方法は、機械が主に HDPE で作られているか、低密度ポリエチレンで作られているかを判断する最も早い方法の 1 つです。-
5. パンチングとダイカットの処理 (T シャツ バッグの製造)-
T シャツ バッグはほぼすべて HDPE で作られています。{0}これは、HDPE の剛性により、バッグを持ち運ぶときに三日月型ハンドルの開口部の形状が保たれるためです。 LDPE は折りたたみや不快な持ちやすさに対応します。
この実用新案は、シール後の型抜きパンチユニットを備えた T シャツバッグ HDPE 製袋機に関するものです。-各バッグがシール領域から離れると、パンチがハンドルの開口部を切り取ります。主な機械的特性は次のとおりです。
高速パンチ機構、定格 100~200 ストローク/分
硬化鋼製のパンチとダイの設計で、クリアランスが狭い (0.05 ~ 0.15 mm)。これらにより、破れることなく HDPE にきれいなエッジを作成できます。
空気圧またはサーボ{0}}によるパンチ アクションは、フィルムの動きと完全に同期します。
通常、LDPE 袋製造機はフラット{0}}または底部がシールされた袋-を製造しません。 LDPE がソフトリング ハンドバッグ(リングが接着または溶接されたさまざまなタイプのハンドバッグ)に使用される場合、さまざまな手作りシステムが使用されます。-ダイカットではありません。-
6. 機械速度と出力レート
2 つのマシン タイプの生産経済性は大きく異なります。
|
パラメータ |
HDPE製袋機 |
LDPE製袋機 |
|
一般的なサイクル速度 |
100~200カット/分 |
150~400カット/分 |
|
膜厚範囲 |
10~30ミクロン |
20~150ミクロン |
|
シール滞留時間 |
短い (結晶化が早い) |
長い(結晶化が遅い) |
|
一般的なバッグタイプ |
Tシャツ/ベストバッグ |
フラット、底部シール、マチ付き- |
|
シフトごとの出力 |
30,000~80、000+ 袋 |
変数、形式に依存します- |
最新の HDPE 袋詰め機は高速で動作し、完全なサーボ ドライブ システムを使用しています。膜の推進、シーリングロッドの移動、パンチの移動、コンベア駆動用に個別のサーボモーターを備えています。中央の PLC がこれらすべてを調整します。毎分 150 サイクルを超える速度では、フィルムの推進、シール、スタンピング、切断の間の遅延はわずか数ミリ秒であるため、この厳しいスケジュールが必要です。
エントリーレベルのLDPEフラットバッグマシンは、メインモーターにシンプルなカムドライブシステムを使用できます。{0}これは、時間がかかり、要求の少ない時間に当てはまります。
フルサーボシステムはより高価になります。ただし、次のような利点があります。
7. 駆動システムとサーボの統合
最新の HDPE 袋詰め機は高速で動作し、完全なサーボ ドライブ システムを使用しています。膜の推進、シーリングロッドの移動、パンチの移動、コンベア駆動用に個別のサーボモーターを備えています。中央の PLC がこれらすべてを調整します。毎分 150 サイクルを超える速度では、フィルムの推進、シール、スタンピング、切断の間の遅延はわずか数ミリ秒であるため、この厳しいスケジュールが必要です。
エントリーレベルのLDPEフラットバッグマシンは、メインモーターにシンプルなカムドライブシステムを使用できます。{0}これは、時間がかかり、要求の少ない時間に当てはまります。
フルサーボシステムではコストが増加しますが、次のような効果が得られます。
- 電子レシピ管理(製品ごとの設定の保存と読み込み)
- 機械的な調整なしで簡単に切り替え可能
- 組み込みの問題発見とエラーログ機能-
インダストリー 4.0 監視システムとの連携
1 台のマシンで HDPE とLDPE の両方を実行できますか?
これはよくあるフォローアップの質問です。-答えは「はい、ただし特定の条件下でのみです」です。
一部のコンバーチブルには交換可能なシールバーが付いています。ストレートロッドをLDPEフラットバッグに、UバーをHDPE Tシャツバッグに交換できます。-また、両方の素材をカバーするための調整可能な温度制御機能も備えています。しかし、問題もあります。
HDPE 用に厳格な温度制御を備えた 180 度の機械は、LDPE が必要とするよりも大きな加熱能力を発揮します。それによりコストが増加します。
LDPE の幅広いシーリング範囲向けに構築された機械は、HDPE T シャツ バッグに必要な温度精度やパンチを備えていない可能性があります。-
高密度ポリエチレン (HDPE) を低密度ポリエチレン (LDPE) 装置で実行すると、多くの場合、シール品質が低下し、廃棄物が増加し、工具の摩耗が早くなります。
実践的なアドバイス: 最初に主な材料を選択してください。次に、許容可能なパフォーマンス損失で他のマテリアルも実行できるかどうかを確認します。両モデルの実際の生産データを確認することなしに、互換性を主な要件にするべきではありません。
マシンタイプの選択: 意思決定の枠組み
|
考慮 |
HDPEマシンを選択してください |
LDPEマシンを選択してください |
|
主なバッグのタイプ |
Tシャツ/ベストバッグ |
フラット、マチ付き、底部シール- |
|
ターゲット市場 |
食料品小売業、食品サービス業 |
農業、建設、衣料品 |
|
材料費優先 |
袋あたりのコストが安くなる(フィルムが薄い) |
ミクロン当たりのより高い強度が必要 |
|
生産量 |
大容量の専用実行 |
柔軟な実行、複数のフォーマット |
|
シール精度が要求される |
高(窓が狭い) |
標準 |
|
予算 |
より高い(サーボ、精密シール) |
より低いエントリーポイントが利用可能 |
規制および規格の背景
- どちらの機械も市場基準を満たす袋を生産する必要があります。
- ISO 4591 -プラスチックフィルムおよびシートの平均厚さの測定
- ASTM D882 -HDPE 袋とLDPE 袋の両方の薄いプラスチック シートの引張強さ)
- JA 13432 -堆肥化および分解できる梱包ルール(リサイクル可能性を主張する場合)
まとめ
HDPE製袋機とLDPE製袋機の違いは温度設定だけではありません。これは、フィルム送り、シール精度、切断方法、ダイカットの統合、駆動システム設計に対するまったく異なるアプローチを示しています。- HDPE マシンは精密工具です。狭い動作範囲内で強靱な材料を高速で加工するように作られています。 LDPE マシンはより寛容です。さまざまな種類の袋や生産サイズに対応します。
機器を検討する梱包作業では、機器を比較する前に、袋のタイプ、主なフィルム素材、生産量、品質のニーズを明確に理解することから始める必要があります -。機械の設計を材料の挙動に適合させることは、一貫したバッグの品質と良好な生産コストを実現するための最も重要な要素です。
参考文献:
- JA ブリドソン – プラスチック材料、第 7 版、バターワース-ハイネマン (エルゼビア)、1999
- カリフォルニア州ハーパー – プラスチック技術ハンドブック、マグロウ-ヒル、2006 年
- ロサト、DV およびロサト、MG – プラスチック技術ハンドブック、第 4 版、CRC プレス、2006 年
- アラバマ州グランビル – プラスチックエンジニアのデータブック、機械工学出版物、1993
- ASTM D882-18 – 薄いプラスチック シートの引張特性の標準試験方法、ASTM インターナショナル
- ISO 4591:1992 – プラスチック - フィルムおよびシート - 平均厚さの決定、国際標準化機構