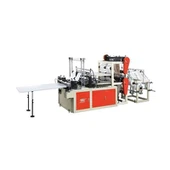
スーパーマーケットでは、驚くべき速度でビニール袋が使用されています。中規模の小売店チェーンでは、全店舗で週に 100 万個以上の袋を使用することがあります。-これらのバッグを供給するメーカーは、一定の圧力の下で作業を行っています。利益率は低いです。納期は厳守です。ダウンタイム期間は時間の損失を意味するだけでなく、契約の喪失も意味します。 スーパー製袋機モデルは非効率であるだけでなく、十分な速度で実行できません。それはビジネス上良い選択ではありません。
本稿では、現代的なものを作るためのエンジニアリングと操作方法を紹介します。スーパーマーケットの製袋機システムは毎分 400 ユニットの速度で連続的に稼働します。また、低い寸法精度、シール強度、材料損失を維持する必要があります。
フレームワークの継続的運用
サーボ-駆動モーション システムが機械式カムを置き換える
ヴィンテージバッグメーカーは、シール、切断、折り畳みに機械式カムシステムを使用していました。これらのシステムはうまく機能しましたが、明らかな制限がありました。製品を変更するたびに、カメラを手動で調整します。カムフォロワーが減少するにつれて、時間も減少します。時間が経つにつれて、出力品質はますます悪化しました。
新しいマシンはほぼ完全にサーボ駆動の設計に方向転換しています。{0}各メイン ステーション-フィルム フィーダー、シール バー、カッター、折り機、バッグ スタッカー-には独自のサーボ モーターが搭載されています。中央モーション コントローラーがこれらすべてを調整します。これにより、ステーション間の機械的な接続が不要になります。また、タイミング設定をデジタル的に数秒で変更することもできます。手動で再構成する必要はありません。
IEEE Transactions in Industrial Informatics の調査によると、サーボベースの包装機は連続 30 日間の稼働で 99.2% の機械可用性を達成しました。{0}カム駆動機は94.5%に過ぎない。この差は-ほぼ 5 パーセント ポイント-で、1 シフトあたり手荷物の数が数千個増えることを意味します (IEEE、2021 年)。
このような信頼性の低さは、スーパーマーケットの袋メーカーにとって好ましくありません。これにより、店舗の配送センターへの毎週の配達が行われるかどうかが決まります。

フライングコネクションによる継続的な資材配送
バックトゥバックサックの最大の問題はローリングです。{0}{1}ポリマーフィルムで巻かれた標準的な買い物袋は、フルスピードで 20 ~ 45 分間持続します。スクロールが終了すると、マシンは停止するか、適切なシステムを備えている場合はフライング スプライスを実行します。
走行中のローラーがほぼ空になると、フライト スプライス システムがそれを見つけます。速度に合わせて新しいロールの速度も上がりました。次に、古いロールの端を新しいロールの始めにテープで貼り付けます。プロセス全体によってネットワークの速度が低下したり、出力が停止したりすることはありません。この機能のないマシンでは、ロール交換ごとに 3 ~ 7 分のダウンタイムが必要です。これは、1 回のシフトで 40 ~ 90 分の生産が失われることに相当します。
国連食糧農業機関 (FAO) は、包装材料の効率に関する技術ガイドラインの中で、自動スプライス システムにより材料の無駄が約 2.5% 削減されると述べています。また、質量変換操作中の装置の全体的な効率を大幅に向上させることもできます (FAO、2022)。
自動ロールローディングとウェブスレッディング
スプライシングに加えて、新しいフィルムのロールをリリース ラックに置くことも速度を落とすもう 1 つの方法です。買い物袋のロール全体の重さは 800 ~ 1,200 キログラムです。手作業での積み降ろしにはフォークリフトと 2 人の作業員が必要で、10 ~ 15 分の停止時間が必要です。
新しいスーパーマーケットの製袋機システムには電動スプレッダーと油圧または空気圧チャック システムが備わっています。新しいローラーをフィードコンベアから直接取り外すことができます。ステッチが完了すると、オペレーターは自動化されたウェブスレッドシーケンスを開始します。これは、マシンのダンス ローラー、折り畳み式、折り畳み式、折り畳み式、折り畳み式、折り畳み式、折り畳み式、折り畳み式、折り畳み式、折り畳み式、折り畳み式、折り畳み式、折り畳み式、折り畳み式、ベルト駆動チェーン-}を通して密閉されます。手で引っ張る必要はありません。これにより、スレッドの処理時間が 15 分から 3 分未満に短縮されます。また、生産張力のある機械でネットを引っ張るときに作業者が負傷するリスクも排除されます。
持続負荷時の熱管理
ヒートシールバーの冷却と温度安定性
ビニール袋は熱で密封されます。各シールサイクルには、160-200 度のシールロッドが必要です。彼はフィルムを押して引き戻しました。毎分 400 袋の速度で、シールは 1 秒間にほぼ 7 回循環します。火加減をしっかりしないと、熱でバーの温度が上がってしまいます。これにより過剰なシールが発生し、シールの隣のフィルムが弱くなります。-そうしないと、シール不足や接着力の低下につながります。
適切に設計されたスーパーマーケットの袋メーカーは、アクティブ冷却シールを使用してこの問題を解決しています。-バーの冷却チャネルには、温度が制御された液体、通常は水または水とグリコールの混合物-が含まれています。-これにより、サイクル間で余分な熱が奪われます。熱電対センサーは、ロッド上のいくつかの点で温度コントローラーにリアルタイムのフィードバックを提供します。-次に、コントローラーはヒーターの電力をミリ秒単位で変更します。
Journal of Manufacturing Science and Engineering に掲載された研究によると、連続サーマル シール システムでは、アクティブな温度制御により、パッシブな対流冷却バーと比較してシール強度の変動が 60% 減少することがわかりました。-また、高速非冷却システムで発生するコールド シールの欠陥も事実上排除されます (ASME、2020)。{3}}
ベアリングとドライブの熱監視
連続運転により、シーリングステーションだけでなく、機械の回転部分も加熱されます。メインドライブシャフトのベアリング、シールカムフォロア、カッタースタンドは、安定した負荷がかかると発熱します。注意しないと、ベアリングが過熱して潤滑油が損傷する可能性があります。これにより摩耗が促進され、重大な故障につながる可能性があります。
高性能機械は、主要なベアリング スポットに温度センサーを取り付けます。-動作温度が設定制限を超えると、制御システムがアラームを鳴らします。場合によっては、システム自体が生産を遅らせ、部品を冷却します。これにより、ダウンタイムを発生させることなく故障を防ぐことができます。
予知保全と稼働時間エンジニアリング
振動解析による状態監視
計画的なメンテナンスと計画外の故障の違いは、継続的な生産の重要な尺度です。袋詰めラインが予期せず停止すると、生産物の損失として 1 分あたり 200 ドル以上の費用がかかる可能性があります。納期遅延の原因にもなります。スーパー製袋機ユニットは 24 時間稼働するように設計されており、問題が発生する前に検出する必要があります。
最新の機械では、主要な部品に加速度センサーが使用されています。主にベアリング、ギアボックス、サーボモーター、切断アセンブリ。これらのセンサーは振動信号を常に検出します。ベアリングに亀裂が入り始めたり、ギアに亀裂が入り始めたりすると、振動数のパターンが明らかに変化します。通常の振動モードでトレーニングされた機械学習プログラムは、部品が実際に故障する数日、さらには数週間前にこれらの変化を検出できます。-
この規格は、ISO 10816 の対象となる国際標準化機構です。この規格は、産業機械の振動強度評価の評価ルールを規定しています。連続使用を目的として構築された機械は、通常、ISO 10816 のゾーン制限を下回る振動レベルを目指しています。測定値が B に入ると自動的に警告します (ISO、2017)。
ツーリングの摩耗管理
カッターやバーの表面は摩耗部品です。高速製袋機のタングステンカーバイド刃先は、800 万~1,200 万サイクル後に交換または研磨が必要になる場合があります。-つまり、約2〜3週間の連続生産です。予測システムは、切削品質の低下を待つのではなく、最後の工具交換以降の合計切削サイクルを計算します。その後、予定されたメンテナンス時間内に交換がスケジュールされます。
この方法と、袋サイズの精度に関する統計的プロセス管理データを併用することで、メンテナンス チームは品質が低下し始める前に金型を交換することができます。これにより、工具の寿命を延ばすことができるだけでなく、粗悪な製品を製造することもありません。
生産スピードの品質保証
インラインビジョンシステム
規制に従わない生産では大量生産は意味がありません。 500 または 1,000 ユニットごとにバッグを検査のために採取する手動サンプリングでは、検査の間に発生するランダムな欠陥は捕捉されません。
スーパー製袋機モデルには、連続生産のためのインラインビジョンシステムが搭載されています。裁断ステーションから出発する際に、各袋をチェックします。高速カメラはシール領域をキャプチャし、カットオフと袋全体のサイズをフルスピードで処理します。画像処理プログラムが各バッグを参照モデルと比較します。これらは、不完全なシール、ハンドルカットの欠落、サイズ誤差の限界、または汚れた表面などの問題をマークします。
欧州標準化委員会 (CEN) 技術仕様 CEN/TS 15901 は、パッケージング生産における自動光学検査を扱っています。構造上の欠陥が消費者に安全上のリスクをもたらす可能性がある製品については、オンラインで全数検査することを推奨している。重い物や熱い物を運ぶ買い物袋はその良い例です (CEN、2021)。
連続負荷時のエネルギー効率
マシンを何週間も続けて稼働させるには、多量のエネルギーが必要です。高速袋生産ラインは 25 ~ 40 kW で稼働します。-したがって、エネルギー効率は環境と予算の両方にとって重要です。
サーボ駆動の機械は、当然ながら油圧式や空気圧式の機械よりも効率が高くなります。{0}彼らは必要なとき、必要な場所でのみ電力を使用します。回生サーボドライブは、シールバーが引き戻されるときなど、ゆっくりとしたステップからエネルギーを捕捉します。それらはエネルギーを機械の電源システムに送り返します。さらに、バックアップ電源管理により、ヒーター、コンベア ベルト、照明などの不要な部品が即座に停止されます。これにより、休憩中のエネルギーの無駄が軽減されます。
結論
大量生産のニーズを満たすことは、より高速なマシンを構築することではありません。それには、考えられるあらゆるボトルネックを考慮したシステム全体のアプローチが必要です。-これらのステップには、材料の供給、熱制御、部品の摩耗、品質チェック、エネルギーの使用が含まれます。スーパーマーケットの袋詰め機は、サーボ駆動の精度、自動ロール処理、積極的な熱管理、予知保全、オンライン品質検査を通じて安定した生産を実現しています。{4}}これらすべてが連携して、交代で、ほとんど助けを借りずに、バッグを毎分数百の速度で流し続けることができます。よく調整された-スーパーマーケットの製袋機これらすべてのシステムを同期させて、すべてのユニット間でバッグの完全性を維持しながら、一貫した出力を実現します。
小売サプライ チェーンではリード タイムと配送スケジュールの短縮が求められ続けるため、この装置のエンジニアリングの複雑さは、軟包装材生産のコストとパフォーマンスにとってさらに重要になります。
参考文献
IEEE。 (2021年)。サーボ-駆動の包装機械: 継続的な生産環境における信頼性と使いやすさの分析。産業情報学に関する IEEE トランザクション、17(8)、5462-5471。
FAO (国連食糧農業機関) (2022)。小売食品サプライチェーンにおける包装材料の効率に関する技術ガイドライン。ローマ: FAO。
米国機械学会 (ASME) (2020)。連続熱シールシステムにおけるアクティブな熱制御: シール強度の変化への影響。製造科学および工学ジャーナル、142(11)、111004。
ISO (国際標準化機構 2017)。ISO 10816: 機械振動-非回転部品の測定による機械振動の評価-。ジュネーブ: 国際標準化機構。
CEN (欧州標準化委員会) (2021)。CEN/TS 15901: パッケージング生産における自動光学検査-の要件とテスト方法。ブリュッセル: CEN.