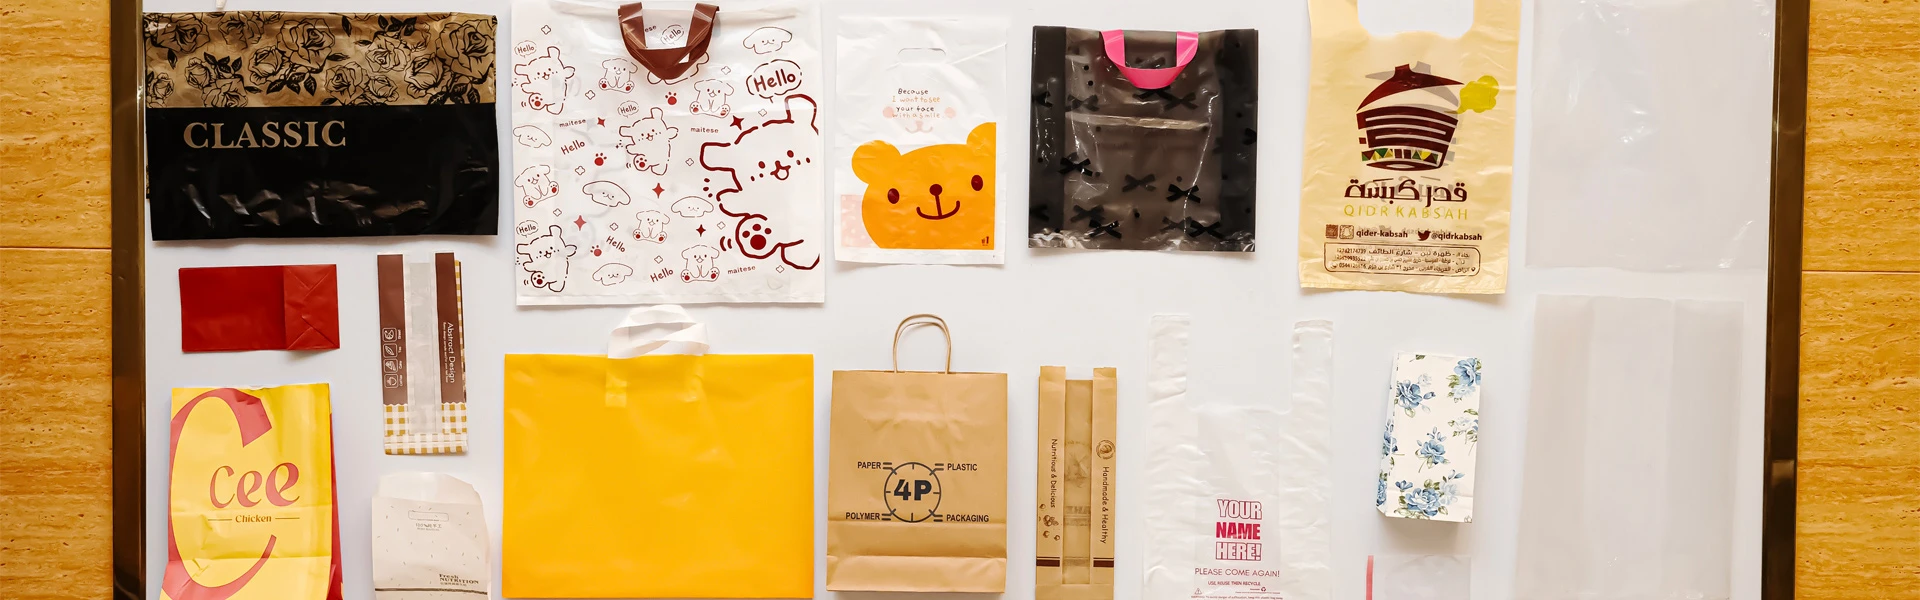
T シャツ バッグの生産における重大な決定は、生産プロセスの中で最も重要な選択の 1 つです。- ラインで何か問題が発生するまでは、ほとんどの購入者が認識しているよりも重要です。ある機械構成では完璧に機能する樹脂でも、別の機械構成では一貫して障害が発生する可能性があり、その違いは多くの場合、メルトフロー特性、フィルムの機構、およびそれを実行する装置の特定の処理パラメーターに起因します。
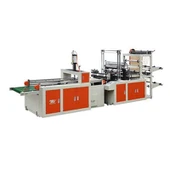
この記事では、自動車に最も一般的に使用されるプラスチック材料について説明します。高速自動Tシャツバッグ製造機-では、各材料がそのように機能する理由を説明し、高速製袋との互換性を決定する材料特性を特定します。-

マテリアル-バッグとの関係: それが予想以上に重要な理由
AT- シャツ バッグには特別な機械的役割があります。ハンドルが破れることなく荷物を運ぶことができ、角や鋭利な端からの突き刺しに耐え、消費者が手を伸ばしたときに折りたたまれたスタックから簡単に開く必要があります。これらの要件はそれぞれ特定の材料特性 - にマッピングされており、フィルム配合ではそれらすべてのバランスを同時にとらなければなりません。
高速自動 T シャツバッグ製造機の場合、材料は、ワインダー内での破損や詰まり、過剰な金型の蓄積を引き起こすことなく、高い生産速度できれいに処理される必要があります。熱的要求と機械的要求が根本的に異なるため、低速では良好に動作する材料でも、高速装置では致命的な障害が発生する可能性があります。-
一次樹脂のオプション
LLDPE (直鎖状低密度ポリエチレン)
LLDPE は T シャツ バッグ製造の主力製品であり、ほとんどの高速機械が最適化される素材です。-その機械的プロファイルは、バッグの機能要件によく適合しています。-
T シャツ バッグに有効な理由:-
- 優れた耐引裂性 - 応力が集中するハンドルのカットアウトで特に重要-
- ノッチ付きハンドル形状による優れた耐突き刺し性
- 広い幅にわたって一貫したフィルムゲージ。つまり、バッグのハンドルと本体の厚さが均一です。
- 比較的低い溶融温度 (125 ~ 140 度) により、過度の熱劣化を生じることなく高い生産速度が可能になります。
製袋用フィルムの特性:
- 引張強さ:20~40MPa
- 破断伸び:500~800%(負荷がかかった状態での引き裂きを防ぐ伸び)
- ダーツの落下衝撃: 25μm ゲージで 80 ~ 150g (耐突き刺し性の尺度)
高速操作に関する加工上の注意事項: メルト フロー インデックス (MFI) が 0.8~2.0 g/10 分 (190 度 /2.16kg でテスト) の LLDPE が、高速ラインに推奨される範囲です。-。 MFI が低すぎると、高速での押し出しが困難になります。高すぎるとフィルムの強度が低下し、フィルムがペラペラになります。
製袋用の一般的な LLDPE グレード:
- ブテン LLDPE (C4) - 最も経済的で広く入手可能な、一般小売用袋の標準
- ヘキセン LLDPE (C6) - より優れた光学特性と、同等のゲージでのわずかに高い強度。高級小売用バッグに使用される
- オクテン LLDPE (C8) - 最高の機械的特性と透明度。より高い仕様のアプリケーションに使用されますが、材料コストが高くなります-
LDPE (低密度ポリエチレン)
LDPE は、単独の材料として使用されるか、加工やフィルムの特性を調整するために LLDPE とブレンドして使用されます。分岐鎖構造によりLLDPEとは異なる特徴を持っています。
T シャツ バッグ製造の利点:{0}
- 非常に優れたフィルム透明性 - 同じ厚さの LLDPE よりも透明
- 優れたヒートシール性能-(シール開始温度が低い)
- 摩擦係数が低いため、袋がワインダーからきれいに外れ、積み重ねたときに袋同士がくっつきません。
短所:
- LLDPEよりも引裂抵抗が低い(特に縦方向)
- 高速でのロールでブロックする (くっつく) 可能性が高くなります。
- 一度涙が出始めると涙が出る可能性が高くなります
高速自動 T シャツ袋製造機での一般的な使用法: 純粋なLDPE は、コストが主な要因であり、高い耐突き刺し性が必要ない軽量袋に使用されます。標準的な小売用 T シャツ バッグでは、70 ~ 80% の LLDPE と 20 ~ 30% のLDPE のブレンドが一般的です。- LLDPE の強度と、LDPE の容易な加工性および優れたシール性能を組み合わせたものです。
HDPE (高密度ポリエチレン)-
HDPE は一般的なポリエチレンの中で最も硬く、強度があります。食料品店や小売店でよく知られているサクサクした袋ができます。
利点:
- 汎用ポリエチレンの中で最高の引張強度と剛性
- 優れた防湿性
- LDPE または LLDPE よりも薄いゲージで - と同等の強度のダウンゲージが可能
- 強度単位当たりの材料コストの削減
短所:
- 光学特性が低い(不透明、曇っている)- バッグの外観が重要な場合には適していません
- 引き裂き抵抗が非常に低い - 一度引き裂きが始まると、容易に広がります
- 処理温度が高い(190 ~ 220 度)とエネルギー消費量が増加します
- 高速機器では一貫してシールすることがより困難になります。{0}
HDPE が高速自動 T シャツ製袋機に適合する場合: HDPE は、大量の食料品の袋や、袋あたりのコストが主要な要素となる日用品小売用途の標準です。- HDPE の耐引裂性の低さは、消費者が頻繁に持ち運ぶ小売り用の袋ほど、食料品用の袋 (ハンドルのストレスではなく、過負荷によって破損することが多い) ではそれほど問題ではありません。ターゲット アプリケーションが小売商品の袋ではなく食料品や農産物の袋である場合、ほとんどの高速ラインは HDPE 用に構成されます。{4}}
再生樹脂(rPE)
規制上の圧力とコストの観点から、T シャツ バッグの製造では、産業後および消費後リサイクルされたポリエチレンが使用されることが増えています。---
再生PEの種類:
- ポストインダストリアル リサイクル(PIR): フィルム押出または袋の製造プロセスから出るスクラップ。-ポストコンシューマよりもクリーンで一貫性のある-。通常、バージン樹脂とのブレンド率 20 ~ 40% で使用できます。
消費者リサイクル後(PCR): 都市のリサイクルの流れから生まれます。{0}さらに質が変わります。また、汚れやその他の物質が混入している可能性があります。したがって、その機械的特性はより制限されます。通常、人々は少量を混合して使用するか、要件が緩い仕事に使用します。
高速機器における処理への影響:-
- リサイクル樹脂はバージン樹脂よりも溶融温度の変動が大きく、MFI が不安定です。
- リサイクル含有量が多いフィルムでは、光学品質が低下し、ゲージの変動が大きくなります
- 一部のリサイクル材料は水分含有量が高く、押出前により強力な乾燥が必要です。
- 高速ラインではリサイクル含有率を慎重に管理する必要があります-。材料変動に対する機械の許容範囲を超えると、出力品質に問題が発生します。
市場の背景: 現在、いくつかの管轄区域では、ビニール袋に最小限のリサイクル内容を義務付けています(たとえば、EU の使い捨てプラスチック指令では、キャリーバッグに 15~25% のリサイクル内容を含めることを義務付けています)。-リサイクル材料を含むブレンド用に構成された高速自動 T シャツバッグ製造機は、その特定の配合について検証する必要があります - バージン樹脂用に最適化された既存の配合にリサイクル内容を追加すると、処理ウィンドウが変更されます。
ブレンドと添加剤: 特定の性能を実現するための配合
ほとんどの市販の T シャツ バッグ フィルムは単一の樹脂ではなく、特定の性能特性を目的として慎重に配合されたブレンドです。
| 配合 | 代表的な構成 | 最適な用途 | 処理メモ |
|---|---|---|---|
| 標準的な小売用バッグ | 80% LLDPE (C4) + 20%LDPE | 雑貨、小売ブティック | 高速処理が最も容易 |
| -頑丈な小売店 | 70% LLDPE (C6) + 30%LDPE | 負荷の高いバッグ、繰り返し使用する- | わずかに高い押出機温度が必要です |
| 買い物袋 | 100% HDPE または 70% HDPE + 30% LLDPE | 大容量の商品バッグ- | HDPE にはより高い処理温度が必要です |
| 軽量バッグ | 90% LLDPE + 10% スリップ添加剤入りLDPE | 薄い{0}}高カウントのロール- | ダウンゲージにはより厳密なゲージ制御が必要です |
| リサイクルコンテンツブレンド | 60% バージン LLDPE + 40% PIR/PCR | サステナビリティ-に必須のアプリケーション | 生産前に実機で検証 |
追加の考慮事項:
- スリップ添加剤 (エルカミドまたはオレアミド) が表面の摩擦を軽減し、ロール内での袋の詰まりを防ぎ、積み重ねた袋からスムーズに開けることができます。ほとんどの市販の T シャツ袋には 200~1000 ppm のスリップが含まれています。-
- -アンチブロック添加剤(シリカまたはタルク)は、ロール内の圧力下で隣接するフィルム層が付着するのを防ぎます。バランスのとれたリリース動作のためにスリップと組み合わせて使用されます。
- 屋外での使用や長時間の展示を目的としたバッグには、UV 安定剤が必要です。
最終用途別の材料の選択-
適切な素材の選択は、機械の動作能力だけでなく、バッグが実際に何に使用されるかによって決まります。
小売店用商品バッグ (ブティック、衣料品、ギフト用):
最適な選択: LLDPE (C6 または C8 タイプ) または LLDPE とLDPE の混合
理由: 強度、透明性、耐引裂性のバランスが優れています。バッグは見栄えがよく、通常の小売商品を壊れずに持ち運べる必要があります。
食料品および農産物用バッグ:
推奨: HDPE または HDPE- リッチ ブレンド
理由: バッグあたりのコストが主な最適化目標です。光学品質よりも剛性と防湿性が重視される
フードサービスバッグ(テイクアウト、デリバリー):
最良の選択: 印刷用表面処理を施した LLDPE 混合物
理由: 鋭利な食品ボックスには耐突き刺し性が必要です。まあまあ-まあまあのシースルー品質-です。
-耐久性の高いバッグまたは再利用可能なバッグ:
最良の選択: より厚いフィルムまたは複数層の LLDPE (C8)
理由: バッグを何度も使用するには、1 回限りの使用のバッグよりも優れた耐引裂性と耐突刺性が必要です。-
材料の性能に影響を与える加工パラメータ
適切な材料混合であっても、処理設定が間違っていると、うまく機能しません。高速自動 T シャツバッグ製造機の主な設定は次のとおりです。-
溶融温度:LLDPE は通常 200 ~ 230 度で加工されます。 HDPE 220 ~ 250 度。低すぎると、溶融物がダイにきれいに充填されません。高すぎるとポリマーが分解し、ゲルや変色が生じます。
フロストラインの高さ:ダイリップから気泡表面が固まる点までの距離。フロストラインが高いほど=崩壊前の気泡冷却がより多くなります=二軸延伸がより優れています=より強力なフィルム。高速ラインでは、ゲージの均一性を確保するために、フロスト ラインの高さを一定に維持することが重要です。
ブローアップ率(BUR):-バブルの直径とダイの直径の比率。 T シャツ バッグ フィルムの一般的な BUR は 1.5~3.0 です。- BUR が低いほど、より強力な MD 特性が得られます。 BUR が高いほど TD 特性が向上します。ほとんどのラインは、バランスのとれた特性の 2.0 ~ 2.5 をターゲットとしています。
コロナ治療:印刷されたバッグの場合、フィルム表面にはインクの付着のために適切なダイン レベル (38 ~ 42 ダイン/cm) が必要です。コロナ処理はワインダーの入口で適用され、ロール全体を通じて最低閾値以上に維持する必要があります。
重要な問題がラインに現れた場合
高速自動 T シャツバッグ製造機における素材関連の問題は、通常、次のような予測可能な方法で発生します。{0}{1}
高速で頻繁にフィルムが破損する → MFI が高すぎる (材料が流動しすぎる)、または水分含有量が制御されていない
ロール内で袋が詰まっている → スリップ添加剤が不十分、または巻き取る前の冷却が不十分
シール強度が一貫していない → ダイ温度の不均一性またはフィルム ゲージのばらつき-
完成した袋のハンドルの破れ → フィルムの破れ抵抗が仕様を下回っている、またはハンドルの形状のゲージが薄すぎる
金型の蓄積と生産量の減少 → 過度の溶融温度による材料の劣化、または樹脂内の汚染
材料関連の故障を防ぐには、入荷した材料のテスト(少なくとも MFI と水分含有量)、サプライヤーを変更する際の配合の検証、材料のばらつきを補正するために加工パラメータを調整するのではなく、検証された範囲内に維持することが必要です。
サプライヤー機能とマテリアルのサポート
T シャツ バッグ製造のための材料の選択は、単に購入を決定するだけではありません -。そのためには、自社の装置がさまざまな樹脂グレードや配合とどのように相互作用するかを理解しているサプライヤーとの技術協力が必要です。
Zhuxin Machinery Co., Ltd.は 1989 年に設立され、浙江省平陽県に拠点を置いています。フィルム押出機や包装機を製造しています。これらには、T シャツバッグ製造ライン、インフレーションフィルム機、フレキソ印刷システム、完全なバッグ生産セットアップが含まれます。同社は ISO 9001 および CE 認証を取得しています。製造もすべて自社工場内で行っています。これには、精密部品の機械加工、工具、組み立て、テスト、およびスペア部品の製造が含まれます。したがって、同社は機器の品質を直接管理できます。単に外部サプライヤーから部品を組み合わせるだけではありません。
Zhuxin の年間生産台数は 600 ~ 800 台で、50 か国以上の市場にサービスを提供しており、特に中東 (30%)、北米 (20%)、アフリカ (15%) が多くを占めています。袋の厚さ、リサイクル内容、材料仕様に関するさまざまな規制枠組みを含む、多様な市場要件 - に関する輸出経験により、基本的な機械構成を超えた材料や配合要件について購入者にアドバイスできることを意味します。
連絡先: WhatsApp +86 18906876055 / DylanD@zhuxinmachine.com / cnzhuxinmachine.com
まとめ
高速自動 T シャツ袋製造機に適したプラスチック材料には、LLDPE(C4、C6、または C8 グレード)、LDPE、HDPE、リサイクル PE ブレンド - が含まれており、それぞれが異なる用途に適した明確な性能特性を備えています。 LLDPE は、その引き裂き耐性と加工バランスの点で、標準的な小売袋の生産で最も多くを占めています。 HDPE は、コストと剛性の面で大容量の食料品バッグに優勢です。-ブレンドは、特定のパフォーマンス特性を最適化するために使用されます。
材料の選択は、機器の選択と切り離せないものです。-特定の機械の処理パラメータ、実行速度、ターゲットバッグの仕様はすべて、どの樹脂配合物が最も優れたパフォーマンスを発揮するかに影響します。最も現実的なアプローチは、対象アプリケーションを明確に指定し、実際の装置で配合をテストし、ラインで一貫して処理できる受け入れ材料の仕様を確立することです。
実行している配合が、別のサプライヤー、別のロット、または別のリサイクル含有量の割合から変更された - 場合は、生産の実行を開始する前にラインで検証してください。-。試験にかかるコストは、スクラップや顧客からの苦情が発生する本番稼働のコストに比べれば、取るに足らないものです。