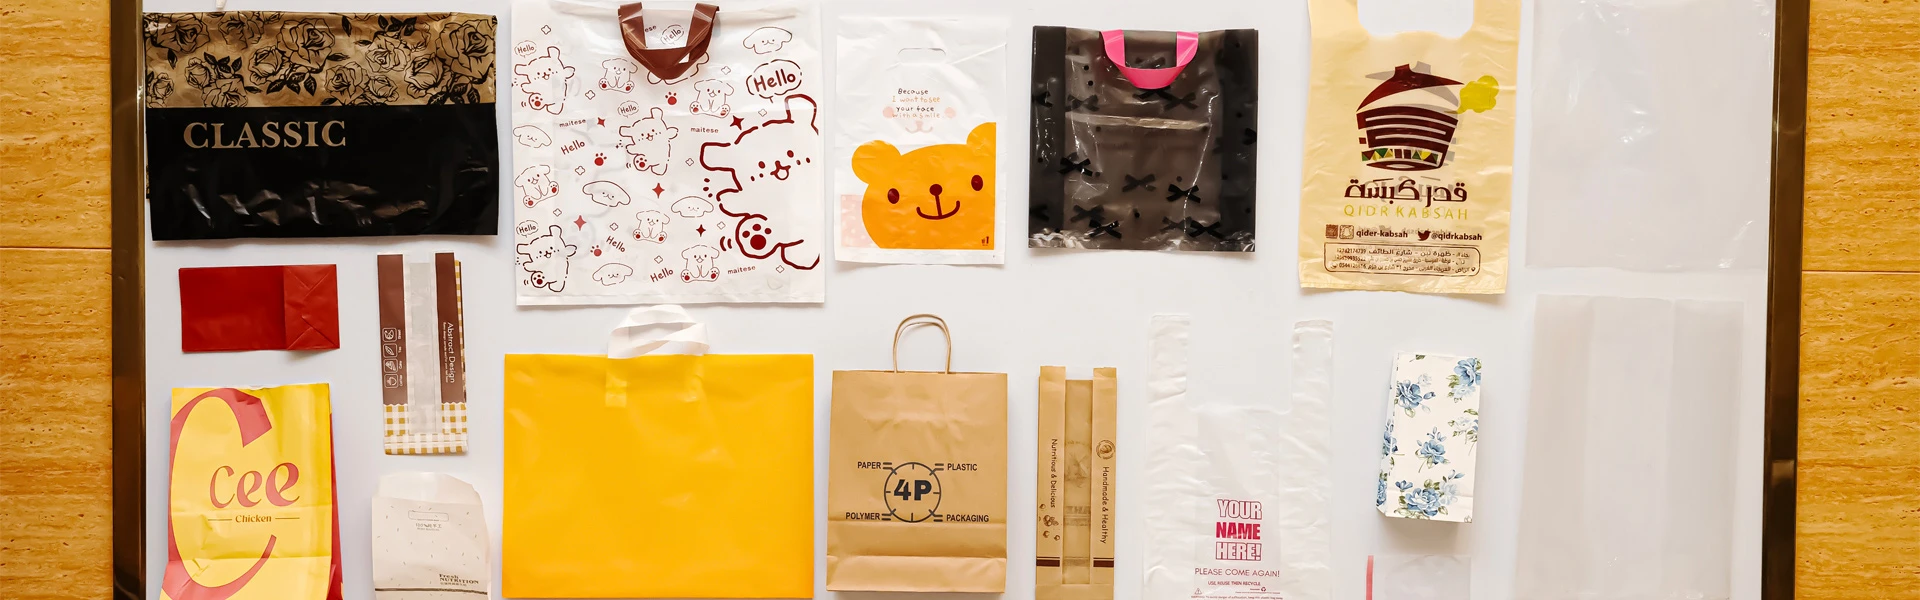
中央のシーリング製袋機は多種類のフレキシブルフィルムに対応します。これらには、単層ポリエチレン、多層複合フィルム、生分解性樹脂などが含まれます。{{1}素材はバッグの中心に沿って強力なヒートシールを形成する必要があります。ステッチは上から下まで走っています。フィルムは、しわになったり破れたりすることなく、切断、折り畳み、積み重ねることができなければなりません。 Zhuxin Machinery は袋詰め装置において 30 年以上の経験があります。中央のシールは、厚さ 0.01mm ~ 0.20mm、幅 400mm ~ 1,000mm のフィルムに対応します。この範囲には、食品、小売、産業用包装に使用される多くの材料が含まれています。
次のセクションでは、各素材の種類、主要な処理設定、およびシールの品質について説明します。
ポリエチレンフィルム:LDPE、HDPE、LLDPE
ポリエチレンは中央シーリング袋製造機で最も一般的に使用される材料です。世界の軟包装市場でも最大のシェアを誇っています。 3 つのグレード(低密度ポリエチレン、HDPE、LLDPE)があります。-各グレードは異なるシール特性を持っています。
LDPE は 120-160 度でシールされています。売れ筋が高く、シール範囲も広いです。これにより、基本的な温度制御を備えたマシンでの操作が容易になります。 HDPE は 140 ~ 180 ℃の高温を必要とします。結晶構造がすぐに溶けて固まるので、シールが小さくなります。低密度ポリエチレンは、低密度ポリエチレンと HDPE の中間に位置します。摩耗性を向上させ、良好なシール性能を維持するために、低密度ポリエチレンと混合されることがよくあります。
メルト フロー インデックス (MFI) も重要です。フィルムが熱と圧力の下でどのように流れるかを示します。袋詰め用途では、190 度および ISO 1133 での MFI が 0.3 ~ 2.0 g/10 分のフィルムが一般的です。 MFI が 0.3 未満の場合、樹脂が硬くなりすぎてきれいなシールに使用できない場合があります。 MFI が 4.0 を超えると、積層中に膜が破れやすくなります。スミザーズ氏によると、ポリエチレンは依然として軟包装で最も広く使用されているシーラント層であり、世界のシーラントフィルム市場の60パーセント以上を占めている。
ポリプロピレンフィルム: CPP および BOPP
センターシールパイプ用のポリプロピレンフィルムには、主にキャストポリプロピレン (CPP) と二軸延伸ポリプロピレン (BOPP) の 2 つの形式があります。 CPP は、透明性に優れたヒートシール可能なフィルムです。-そのシール範囲は 140-170 度です。滑らかな表面が光電登録システムでうまく機能するため、サーボ駆動のセンターシール機として良好に動作します。
BOPPは違います。標準 BOPP はホットシールできません。-製造中に 2 方向に伸ばすことができます。これにより、標準的なヒートシールロッドの融点の範囲を超えます。センターシールラインに BOPP を使用するには、共押出コポリマーシーラント層を備えたホットシール BOPP が必要です。-外層として BOPP、内部シーラントとして CPP または PE を使用したラミネート構造を使用することもできます。
ASTM F1921 は、ポリマー フィルム ホットネイルの標準試験方法です。これは、下流の垂直テンプレート充填中に BOPP または CPP がシールをぴんと張った状態に維持できるかどうかを判断するのに役立ちます。 ASTM F1921 のフィルムは、機械速度で安定したシール性能を提供します。試験に合格しなかったフィルムは、中央の縫い目を開くことができます。
ラミネートおよび多層複合フィルム
ラミネートフィルムは2種類以上の素材を使用します。湿気からの保護と酸素からの保護、良好な印刷、および薄いフィルムでの熱シールを実現します。センターシールバッグの一般的なラミネートフィルムは、外側の印刷層としてPET、バリア層としてアルミ箔、内側のシーラント層としてLDPEです。これらの膜は、スナック食品の包装、コーヒーバッグ、スタンディングパウチなどによく見られます。
A センターシール製袋機ラミネートフィルムも扱えます。フィルムの厚さと硬さは、機械のセットアップに影響します。厚さ 80 ~ 120 ミクロンの 3 層複合パネルは、毎分約 60 ~ 100 個の袋を輸送できます。厚さ 150 ~ 200 ミクロンの高抵抗ラミネートの 5 層の場合、毎分 40 ~ 60 袋という遅い速度が必要になる場合があります。また、シーラント層を適切なシール温度にするために、より高いシール圧力が必要になる場合もあります。
ラミネートフィルムのシール強度は通常、ASTM F88 に基づいてテストされます。このテストでは、シールバンドを分離するのに必要な力を測定します。中央シールの用途では、バッグの用途に応じて、シール幅 15 mm あたり 2 ~ 6 N の範囲の値が通常使用されます。食品包装には、輸送や取り扱いに耐えるために、より高いシール強度が必要となることがよくあります。
生分解性および堆肥化可能なフィルム
持続可能な包装への移行により、生分解性フィルムがより一般的になりました。センターシール製袋機ポリエチレンラクテート、PBAT、デンプンの混合物を処理できます。材料ごとに異なる機械設定が必要です。
PLA は 80 ~ 110 度でシールします。これはPEよりも低いです。また、封止範囲は + -5 度という狭い範囲にあります。この範囲を超える温度では、シールが弱くなったり、黄変したり、脆くなったりする可能性があります。 PLA 生産の安定性を確保するには、機械の温度コントローラーの精度が ±2 度である必要があります。 PBAT は 110 ~ 140 度でシールします。より気密性が高くなります。コストを削減し生分解を改善するために、デンプンと混合されることがよくあります。これらの混合物は加工が容易ですが、PE フィルムよりも柔らかく弾力性があるため、供給張力を低くする必要がある場合があります。
European Bio Plastics は、世界のバイオプラスチック生産能力が拡大していると報告しています。 EU 包装および包装廃棄物規制などの包装規則も成長を支えました。この規制は、欧州市場で販売されるパッケージのリサイクル可能性と組成を規制しています。 ASTM D6400 認定膜によると、優れた性能と適切な耐用年数を備えた中央シールバッグを必要とするブランドが増えています。
材料の適合性要因: 加工性の決定要因
すべての映画がすべてのマシンで動作するわけではありません。特定のセンターシールラインで材料を加工できるかどうかは、次の 5 つの要素によって決まります。
| 要因 | 標準的な機械範囲 | なぜそれが重要なのか |
|---|---|---|
| 膜厚 | 0.01~0.20mm | 0.01mm未満では、給餌時に膜が破れてしまう可能性があります。 0.20mmを超えるとシールバーが素材をうまく通過できない場合があります。 |
| シール活性化温度 | 80~180度 | 機械の温度範囲はフィルムのシール範囲でカバーされるものとします。 |
| メルトフローインデックス | 0.3 -4.0 g/10 分 | 値が低いと、膜が硬く、流れがよくないことを意味します。値を高くすると、フィルムが脆くなり、折り畳むときに亀裂が入る可能性があります。 |
| 摩擦係数 | 0.2–0.5 | 0.2未満ではフィルムがシリンダー上で滑る可能性があります。 0.5を超えるとフィルムがくっついてしわが寄る場合があります。 |
| 抗張力 | 15MPa以上(MD) | 機械配向が 15 MPa 未満のフィルムは伸びて見当合わせエラーが発生する可能性があります。 |
引張強度は、ISO 527 プラスチック引張強度試験規格に従って測定されます。これら 5 つの基準を満たすムービーは通常、特別なツールなしで実行できます。これらの範囲外のフィルムには、供給システム、張力コントローラー、またはシーリング装置の改善が必要になる場合があります。
よくある質問
セントラルシール機はPEフィルムとPPフィルムの両方に対応できますか?
はい。シールの温度、送り張力、速度を調整する必要があります。 PE は通常、摂氏 120-160 度で動作します。 PP は通常 140 ~ 170 度で動作します。サーボ駆動の機械で材料を変更するには、温度調整も含めて通常 15 ~ 25 分かかります。センターシール製袋機セットアップを適切に調整することで、これらのマテリアルを切り替えることができます。
機械が処理できる生分解性フィルムの厚さはどれくらいですか?
ほとんどのセンターシールラインは、0.02 mm ~ 0.08 mm の PLA および PBAT フィルムを処理できます。 0.10 mm を超える堆肥化可能なフィルムには、より高圧の改良されたシールバーが必要になる場合があります。生分解性樹脂は多くの場合、ポリエチレンよりも熱効率が低くなります。センターシール製袋機通常、より薄い範囲の生分解性フィルムで最も優れたパフォーマンスを発揮します。
製造後のシールの品質を確認するにはどうすればよいですか?
シール強度は ASTM F88 により 180 度剥離でテストされます。合格したシールは、幅 15 mm あたり 2 -6 N に耐えることができます。ヒットは ASTM F1921 に基づいてテストされます。これにより、シールが形成後に密閉された状態を維持していることが確認されます。これは、シールが完全に冷える前に袋を充填する高速ラインでは重要です。-センターシール製袋機正確な温度制御により、テストされたすべての規格にわたって一貫したシール品質が保証されます。
結論:
センター シール袋製造機は、LDPE、HDPE、LLDPE、CPP、ヒートシール可能な BOPP、ラミネート フィルム、PLA や PBAT などの生分解性フィルムを処理できます。{0}材料は、厚さの範囲が 0.01 ~ 0.20 mm、シールの活性化温度が 80 ~ 180 度、引張強度が少なくとも 15 MPa の機械に適合する必要があります。 ASTM D6400 および ASTM F88 に基づいて認証されたフィルムは、パッケージのバイヤーおよび規制者にとって有用な品質基準を提供します。
Zhuxin Machinery は、センターシール袋の生産ライン、ISO 9001:2015 および CE 規格を提供しています。この機械は、さまざまなタイプのフィルムに対してサーボ駆動の送り制御と光電レジストレーションを使用します。{3}}薄膜材料に基づくマシン構成については、cnzhuxinmachine.com をご覧ください。-