

T-シャツバッグ-は、小売店、食料品店、食品サービスの現場で広く普及している高密度ポリエチレン(HDPE)-で作られたバッグ-で、見た目は非常にシンプルです。バッグの一貫した大量生産の背後にある実際の製造プロセスには、高度な膜処理、同期した熱シール、および毎分数百サイクルの調整されたペースで実行する必要がある機械的切断シーケンスが含まれます。
2 層 4 線構成は、T シャツ バッグ業界で最も生産性の高い機器アーキテクチャの 1 つです。-この機械がどのように機能するか (機械的、ホット、シーケンシャル) を理解することは、調達マネージャーが機器の仕様を評価するのに役立ち、生産エンジニアが生産量を最適化するのに役立ち、品質チームが欠陥の原因を理解するための構造的フレームワークを提供します。
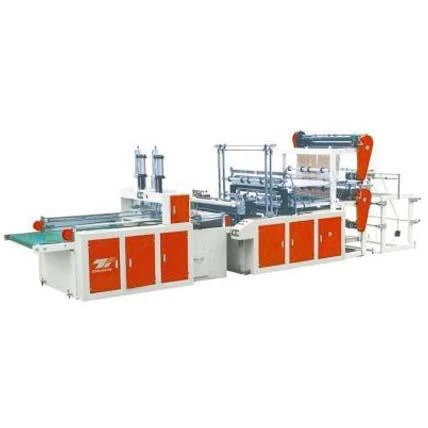
「2層4線」構成の実用的意義
用語はマシンが出力を実装する方法に直接影響するため、一連の操作を完了する前に用語を明確にする必要があります。
二重層とは膜供給構造を指します。この構成では、単一のフィルム ネットワークを機械で実行するのではなく、2 つの別々のフィルム層を成形およびシーリング ステーションに同時に供給します。張力制御とルート管理の観点から、各層は独立して処理されますが、すべての層が調整された時間内に同じシーリングおよび切断ステーションを通過します。
4 ラインとは、機械がフィルムの幅に 4 つのラインの袋を同時に生産することを意味します。フィルムのメッシュは4つのバッグを並べて収納できる幅広です。シールおよび切断ツールはウェブの幅全体に広がり、各サイクルで 4 列すべてを処理します。
生産計算が明らかになります。二層四ライン自動Tシャツバッグ製造機毎分 200 サイクルで稼働し、最適な条件下では 2 層間で 1 サイクルあたり 4 つの袋を生産し、有効生産量は 1 分あたり 1,600 袋となります。実際の-世界の数値は、効率の損失-フィルムの貼り合わせ、張力の調整、メンテナンス間隔-を説明していますが、この構成の乗法的なアーキテクチャが、この構成が大量生産環境で優勢である理由を説明しています。-
その結果、2-層 4- 線式自動 T シャツバッグ製造機は、単なる高速単線式機械ではなく、本質的に並列処理システムになります。-
原材料:フィルムの仕様とロールの取り扱い
このプロセスは、通常 10- 厚さで標準的な T シャツ バッグに適した HDPE フィルム ロールから始まります。フィルム ゲージの選択は、完成した袋の機械的特性 (引張強度、耐穿刺性、取り扱い性能) だけでなく、シールや切断中の膜の性能にも影響します。
ロールホルダー (展開) は、通常は空気圧ブレーキ システムを備え、フィルム ロールを 2 つの層のそれぞれに保持し、ロールの直径が展開されるときに一定のバック テンションを維持します。 HDPE フィルムはさまざまな張力条件下で伸びるため、一定の張力を維持することが重要です。張力を制御しないと、さまざまなサイズの袋が作成される可能性があります。
多くの量産グレードのマシンには、自動ロール スプライシング機能が備わっています。{0}ロールが終わりに近づくと、オペレーターは 2 番目のホルダーで次のロールを準備します。自動スプライサーは、生産の継続性を維持するために機械を停止することなく、新しいフィルムの端を消耗したロールの端に接続します。この機能は、ラインの停止と再起動によって重大な出力損失が発生する高出力構成で特に役立ちます。-
ステップ 1: 薄膜のパスと張力の管理
2 つの薄膜層は、それぞれの展開位置から一連のガイド ローラーと張力制御システムを通って形成ステーションに到達します。これらの機械の膜経路設計は偶然ではなく、各ローラーの位置が膜が下流サイトに入る方法に影響します。
ダンスローラーシステムは、空気圧シリンダーに取り付けられたフローティングローラーを使用して、位置を自動的に調整し、事前に設定された張力レベルを維持します。フィルムの張力が増加すると (空に近いフィルムの速度が低下したときに起こります)、ダンス ローラーが移動して補償します。張力が低下すると、反対方向に調整されます。この連続的な機械的フィードバック ループにより、張力が狭い範囲内に維持され、一貫したシールと切断が可能になります。
エッジ ガイド システムはフィルムの位置を水平に追跡し、シール ツールに対して 4 つのバッグ ラインが徐々に整列することになるドリフトを修正します。光電センサーはフィルムの端の位置を検出し、位置ずれが製品の品質に影響を与えるレベルに蓄積する前に、フィルム経路の横方向の小さな調整をトリガーします。
2 つのフィルム層は、成形ステーションで一致する位置合わせパターンで収束します。シーリングバッグの層がプロセス全体で一貫して配置されるように、フィルム層は正確に重なり合わなければなりません。
ステップ2:ビニール袋の形状
T シャツ バッグには特別な形状が必要です。本体、上部のハンドル カット、バッグの底部を閉じるための下部シールです。成形ステーションは、封止前に幾何学的に準備されます。
底部が密封された T シャツ バッグの場合、フィルム チューブ(メーカーは HDPE を折り畳んでいます)が機械内で変形し、折り畳まれてバッグの底部が形成されます。この構造には底部シールは必要ありません-メーカーの折り目で十分です。この機械は、連続的なネットワークから切り離されて、形状とシールを処理する個別のバッグを作成することに重点を置いています。
ハンドル パンチまたはダイ カッティング ステーションは、バッグの上部にカットされた特徴的な湾曲したハンドルを作成します。ツールの設計によってハンドルの形状が決まり、ツールは特定のバッグの仕様に適合する必要があります。 4 線式機械では、4 つのハンドル パンチ位置が袋の幅に合わせて間隔をあけて同時に動作します。
シール位置に関連付けられた正確なパンチの位置合わせにより、ハンドルが完成した袋の正しい位置にあるかどうかが決まります。スタンピング ステーションとシーリング ステーションの不一致は、高速生産における一般的な欠陥の原因です。ハンドルがシール ラインに近すぎるとハンドルが弱くなり、オフセットが大きすぎると無駄が生じます。-
ステップ 3: ヒートシール-の重要なプロセス
ヒートシールは、布製バッグの構造的完全性と生産速度の上限を最も直接的に決定するプロセスステップです。シーリング ステーションは、連続膜メッシュを通してバッグを分離する横方向のシールを作成します。
の二層四ライン自動Tシャツバッグ製造機4 つのワイヤーバッグすべてに接触しながら、フィルムの幅全体にわたるシールを使用します。シールバーには、フィルムの種類と厚さに応じて、通常 120 ℃ ~ 180 ℃ の間でプログラムされた温度点を維持する電気発熱体が埋め込まれています。
タイミングサイクルでのシールシーケンス:
シーラー クロージャ-加熱および加圧されている間、上部と下部のシール バーがフィルムを同時に保持します。接触圧力によって膜への熱伝達効率が決まります。
ステイケーション-ロッドはプログラムされた時間閉じたままになり、十分な熱が浸透してフィルム層を溶かして融合させます。滞留時間は重要なパラメータです。時間が短すぎると、シールが完全に溶けずに弱くなる可能性があります。時間が長すぎると、シールゾーンのフィルムが劣化する可能性があります。
冷却-一部の構成には、冷却圧力バーと、その後に加圧下でシールゾーンを急冷する加熱シールバーが組み込まれています。このステップによりシールの一貫性が向上し、新しく形成されたフィルムが前方にねじれるのを防ぎます。
棒グラフが開きます-棒グラフがズームバックし、次のサイクルのフィルム インデックスが進みます。
ロッド全体の幅の温度均一性が、4 線式シールの品質の一貫性を確保する鍵となります。{0}}温度分布が不均一であると、-発熱体が擦り切れたり、メンテナンスが不十分な場合によく見られます-。一部の袋はしっかりと密閉されているものの、他の袋は密閉が不十分または開いているパイプが形成されます。熱電対はシールの複数の点に沿って埋め込まれており、制御システムが温度変動を検出して補償できるようにします。
ステップ 4: カットして梱包する
シールが形成されると、膜ネットワークには一連の連続接続バッグが含まれており、これを個々のユニットに分解する必要があります。切断は、次の 2 つの主な方法のいずれかを使用して、シーリング ラインまたはその近くで行われます。
ヒートブレードを使用し、シールと同時にシールゾーンのフィルムをカットします。この統合されたアプローチは高速ですが、慎重な温度校正が必要です。隣接する材料を溶かしたり、シールのエッジを劣化させることなくきれいに切断できるように、切断要素は十分に熱くなければなりません。
冷たいナイフを機械の刃で切断し、シールしてから別の場所で切断します。シールと切断をこのように分離することで、各機能を個別に最適化することができ、通常はよりきれいな切断エッジが得られますが、より多くの追加の機械長とステーション間の調整が必要になります。
4 線式工作機械では、切断ツールは 4 本の線すべてを分離しながらウェブ幅全体を一度に切断できます。シールラインに対するカット位置合わせにより、小売分配システムにおいてバッグに適切なミシン目間隔があるかどうかが決まります。
ステップ 5: ロールパックのミシン目加工
T シャツ バッグの用途の多くは、ユニット間でバッグを必要とするため、穴あきローラーによる配送で小売店や食品サービス ポイントで 1 回の配布が可能です。-この構成では、機械は個々の袋を完全に分離するのではなく、ミシン目ステーションが各袋の間に切り取り線を形成し、クモの巣が連続します。
穿孔ローラーまたは穿孔ロッドは、フィルム幅の各ポケットに一連の小さな、狭い間隔で切り込みを印刷します。ミシン目の形状-カットの長さ、クリアランス、間隔パターン-によって、分離のしやすさと、販売店で袋がきれいに破れるか不規則に破れるかが決まります。
穴あけ後、バッグをコアチューブに巻き付けます。均一な密度のリールを製造するには、巻き取り張力を一定にする必要があります。-リールが緩んでいると、ディスペンサー内でリール双眼鏡の焦点が合わなかったり、詰まったりする可能性があります。また、リールがきつすぎると、個々の袋を分離することが困難になる可能性があります。
ステップ 6: 出力のカウント、スタッキング、およびパッケージ化
ペーパーバック T シャツ バッグ(非ロール構成)の場合、出力システムは裁断ステーションから排出されるバッグをカウントし、あらかじめ設定された数量に蓄積します。-計算の精度は、下流の梱包効率に関係します。計算が正しくないと、小売梱包や在庫管理に問題が発生する可能性があります。
このスタッキング システムでは、ブレード、エア ジェット、または機械ガイドを使用して、スタック内の袋の一貫性を保ちます。スタッカーを適切に配置すると、より効率的に梱包でき、材料を詰まらせることなく自動的に梱包ステーションに供給できます。
圧縮および結束ステーションは、フィルムまたは結束材料で積み上げて包まれ、出荷用カートンに入る完成パックを形成します。一部の構成では、カートン梱包の自動化が統合されており、手動処理を行わずにスタックを数えて出荷箱に入れます。
制御システム: すべてのステーションの調整
すべてのステーションが正確に調整された時間に動作する場合にのみ、この一連の動作により一貫した結果が得られます。二層四ライン自動Tシャツバッグ製造機PLC制御構造を採用し、フィルムインデックスタイミング、シールサイクルタイミング、カットレジストレーション、出力システム速度を統合システムとして管理します。
インデックスの長さは、バッグの長さを決定するサイクルごとのフィルムの前進距離を設定するようにプログラムされています。サーボ駆動のフィルム送りシステムは、連続高速生産においてインデックス長さの精度 ±0.5 mm を維持します。これはサイズの一貫性にとって重要です。-
レシピの保存により、バッグの仕様を素早く切り替えることができます。袋の長さ、シール温度、ダウンタイム、カット登録、出力数などの保存されたパラメータは、オペレータが数分で呼び出すことができるため、旧世代の装置で主流となっていた切り替えのための機械的調整時間が短縮されます。
故障検知とライン停止で不良の拡大を防ぎます。フィルム張力、シール温度、カット位置合わせ、および出力カウントを監視するセンサーは、パラメータがプログラム許容値を超えると制御ラインを停止させます。開発中に問題が検出された場合は、手作業による検査と不合格が必要となる累積的な欠陥の出力を防ぐために、できるだけ早く生産ラインを停止します。
2-4 層-アーキテクチャが大容量運用に不可欠な理由-
単一ライン マシンに対するこの構成の効率上の利点は、単純に加算されるものではありません。{0} 4 つのラインを同時に稼働させるということは、シールおよび切断ツール-最も高価なコンポーネント-)が各機械の 4 倍の生産量を提供することを意味します。単位容量あたりの資本コストは大幅に低下しました。
メンテナンスサイクルも長くなります。 4 線式マシンの発熱体を交換すると、4 回線すべての出力をすべて復元できますが、4 つの別個の単線式マシンで同等の出力を実現するには、4 回の別個のメンテナンス イベントが必要です。-
2 層アーキテクチャにより、マシンの設置面積やオペレータの要件を増やすことなく、出力乗算器が追加されます。-オペレータは、単線機械 2 台分のスペース内で 8 つの同時袋詰めラインを監視します。-
生産チームが監視する必要がある品質変数
一連のアクションが、品質管理リソースをどこに集中すべきかに直接つながることを理解してください。
4 線シール強度の一貫性は、最も重要な品質指標です。{0}}シールにより、機械の左側と右側に温度変化が生じる可能性があります。-メンテナンスを行わずに長期間稼働した場合によく起こります-。また、袋詰めライン間のシール強度にばらつきが生じる可能性があります。これは生産中には見えませんが、現場での故障の原因となる可能性があります。
シール位置に対するハンドリングパンチの位置合わせを定期的に確認する必要があります。特にフィルムロール交換後は、張力制御システムが安定する前に張力の変化によりフィルムの位置がわずかに移動する可能性があります。
ボリューム構成の穿孔品質は、エンドユーザー エクスペリエンスに直接影響します。{0}}ミシン目が強すぎると袋が簡単に分離できなくなり、弱すぎると袋が中央でディストリビューターを破ってしまいます。穿孔サンプルの定期的な引張力試験により、プロセス管理のための客観的なデータが得られます。{3}}
二層四ライン自動Tシャツバッグ製造機生産量が高い場合、たとえ欠陥の割合がわずかであっても、重大な絶対量の欠陥が発生する可能性があります。一貫したプロセス監視により、品質逸脱が検出されずに蓄積されるのを防ぐことができます。
結論:
2 層 4 線式 T シャツ バッグ機械は、フィルムの開封から張力管理、ハンドルの成形、ヒート シール、切断、穿孔、出力まで、1 分間に何百回も繰り返される正確なタイミング サイクルで動作します。各ステップは前のステップに基づいて構築され、どの段階でも混乱が発生すると、下流のすべての業務に波及します。
機器を評価するメーカーにとって、このシーケンスを理解すると、より適切な仕様上の質問が生じます。つまり、機械はどのような張力制御方法を使用しているのか?制御システムは接続遷移をどのように処理しますか?バー幅全体に対する均一なシール温度の仕様はどれくらいですか?これらの問題は、一般的なレート比較では隠蔽される、さまざまなデバイス オプション間の差異を覆い隠します。
すでにこの機器を運用している生産チームにとって、上の地図上のステップバイステップのフレームワークはバリエーション入力のプロセスを示しており、品質調査や手順の改善のための実用的な診断ツールとなっています。{0}{1}
参照
プラスチック工業協会。フィルムおよびバッグ業界の技術ガイド: 機器の選択とプロセスの最適化。プラスチック、2023年。
プラスチック工学会 (SPE)。 「軟包装フィルムのサーマルシールの基礎」 SPE フレキシブル パッケージング会議議事録、2022 年。
ASTMインターナショナル。フレキシブルバリア材料のシール強度の標準試験方法。 ASTM F88/F88M-21、2021。
一般社団法人プラスチックリサイクル協会。プラスチックのリサイクル可能性設計ガイド: フィルムと軟包装。 APR 技術ガイダンス、2023 年。
包装技術と科学 (ジャーナル)。 「サーマルシールの変動係数とポリエチレンフィルムの接着完全性に及ぼす影響」包装技術と科学、vol. 36、No. 4、2023 年、pp. 211-228.


